Overview
方案总体说明
减速箱智能生产成套设备,是面向风电主驱齿轮箱、船用推进减速箱、新能源汽车电驱减速器、工业通用减速箱打造的全流程智能制造装备体系,覆盖毛坯后序精密机加工、表面强化热处理、自动化精密装配、全工况性能验证全工艺链条。
采用柔性加工单元 + 重载智能物流 + 数字化全链路质控的架构设计,兼容行星传动、平行轴传动、蜗轮蜗杆等多种结构形式,适配不同功率等级、精度等级的减速箱产品制造,满足高精度、高可靠性、规模化量产的核心制造需求。
咨询减速箱生产设备方案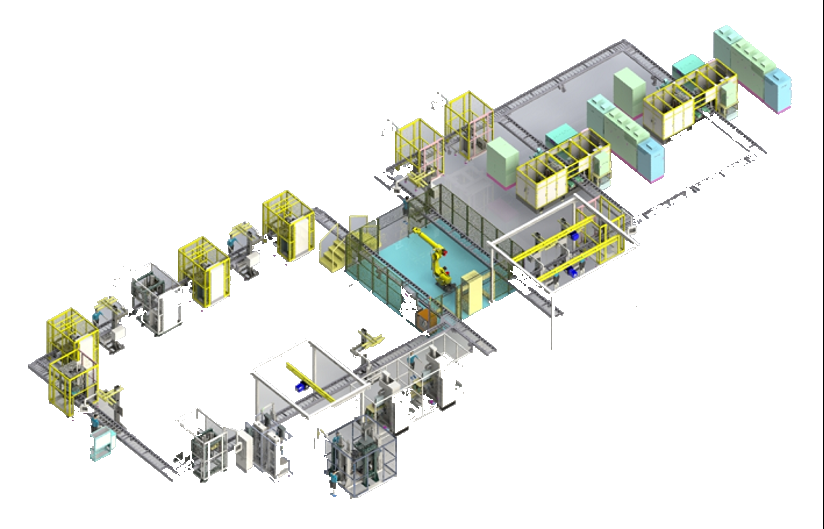
Process Units
核心工艺单元专业术语
覆盖精密齿轮加工与箱体结构件机加工两大核心单元。
01
精密齿轮加工装备单元
- 齿形粗加工工位:配置高速数控滚齿机、精密插齿机,支持干切/湿切双工艺模式,适配模数 2~40mm、最大直径 2.5m 的外圆柱齿轮、内齿圈加工,齿形预加工精度可达 GB/T 10095 7 级,配套自动上下料机构与刀具磨损在线监测系统,实现无人化连续加工;针对内齿圈、异形齿轮,配套数控插齿机、拉床完成齿形成型。
- 齿形精加工工位:配备数控成形磨齿机、蜗杆砂轮磨齿机,采用展成磨削或成形磨削工艺,对热处理后的齿轮进行精密修形加工,最终齿形精度稳定达到 GB/T 10095 4~5 级(DIN 3962 4~5 级),表面粗糙度 Ra≤0.8μm;支持齿向修形、齿顶修缘工艺定制,优化啮合接触区,降低传动噪声,提升承载疲劳寿命。
- 齿端精细化处理工位:集成数控倒棱、去毛刺、齿端倒角工序,消除加工尖角与应力集中点,提升传动平顺性,避免装配与运行过程中的刮屑风险。
02
箱体与结构件机加工单元
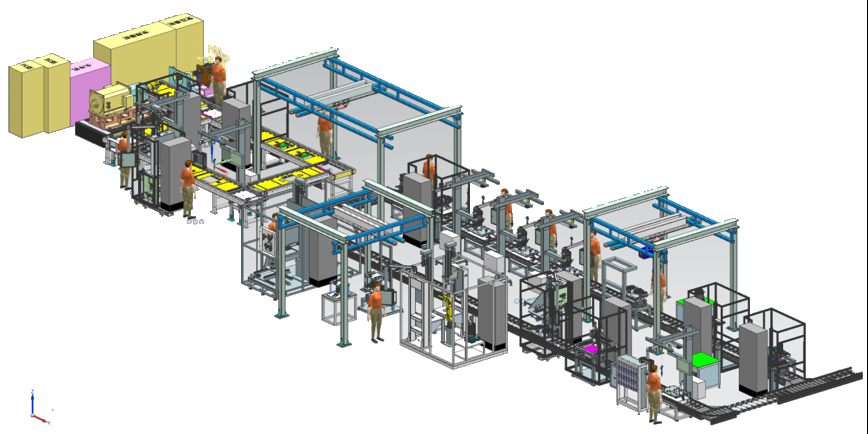
- 箱体柔性加工单元:由高精度卧式加工中心、数控镗铣床组成柔性生产线,搭配多工位交换工作台与可重构工装,完成减速箱箱体的铣面、镗孔、攻丝等全工序加工;轴承孔系尺寸精度达 H7 级,圆度≤0.02mm,同轴度≤0.05mm,孔系位置度≤0.02mm,平面度≤0.01mm/m,适配分体式、整体式、焊接式等多种箱体结构。
- 轴类零件精密加工单元:配备数控车床、外圆磨床、端面磨床与花键加工设备,实现输入轴、输出轴、行星轴等回转零件的全序加工,轴径圆度达 μm 级,配合精密键槽、花键成型工艺,满足高精度传动配合要求。
- 焊接与应力消除工位:针对大型焊接箱体,配置气体保护焊、超声波焊接探伤设备,配套数控回火炉完成去应力退火,消除焊接与粗加工内应力,控制精加工后变形量。
Contact
获取专属方案
告诉我们您的产品类型、产能目标或工艺痛点,我们的工程团队将为您定制设备与整线方案。